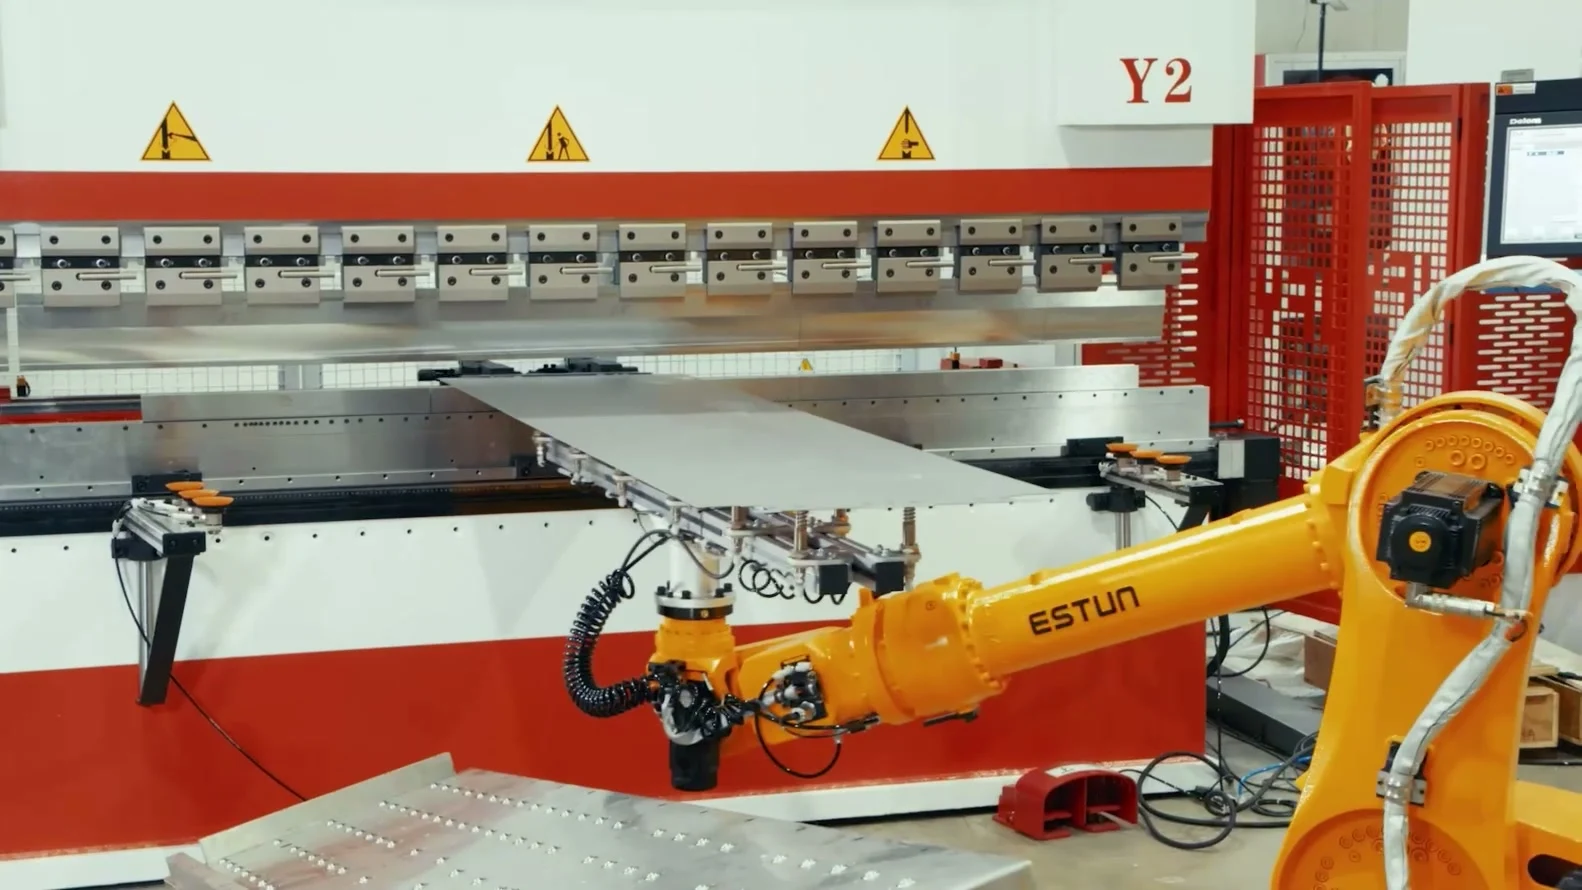
Un robot accompagne une tôle à travers plusieurs plis, puis dépose la pièce formée. La faisabilité dépend du développement de la pièce, du préhenseur et de l’accès aux outils. La sélection du bras intervient après cette analyse.
Le besoin de production
Le contexte à examiner.
Le scénario concerne des séries dont les géométries et les changements d’outils sont identifiés. Certaines pièces pourront conserver une intervention manuelle. Vanguard étudie chaque étape depuis la pile de flans jusqu’à la dépose, en incluant les retournements et les reprises. La scène constructeur montre un contexte de pliage ; elle ne prouve ni la compatibilité de votre presse ni un résultat obtenu par Vanguard.
Les données à réunir.
- Fournir les fichiers des pièces à plat et pliées, matières, épaisseurs, masses, tolérances d’angle et surfaces sur lesquelles la prise est admise.
- Documenter la presse, ses outils, butées et interfaces, ainsi que les positions et autorisations disponibles pour un fonctionnement avec robot.
- Décrire l’état des piles, les intercalaires, l’éventuelle adhérence entre tôles, les changements de série et l’empilage final souhaité.
Les composants de la cellule.
Comparer les variantes de pliage ER45-2200-BD-CE et ER80B-2565-BD-CE. Les charges catalogue ne suffisent pas : une grande tôle déporte le centre de gravité.
Étudier le préhenseur, la séparation des flans, une détection de double tôle et un poste de reprise si la séquence impose une nouvelle orientation.
Formaliser les échanges de la presse et du robot : recette, position attendue, autorisation de mouvement et fin d’étape. Les mouvements coordonnés exigent une interface confirmée par les fournisseurs.
La séquence de fonctionnement.
- Séparer un flan, vérifier qu’une seule tôle est prise et établir son repère. Une prise ambiguë doit être traitée avant l’approche de la presse.
- Présenter la tôle aux repères convenus, attendre l’état prévu de la presse et exécuter le pli suivant la séquence validée. Contrôler les dégagements à chaque changement d’orientation.
- Effectuer les reprises nécessaires, terminer les plis et déposer la pièce. Avant la référence suivante, confirmer outils, programme de presse, préhenseur et recette robot.
Définir la réception.
- Réaliser les pièces du périmètre convenu et mesurer angles, dimensions, marques et état des surfaces. Documenter les configurations d’outils et les réglages associés.
- Vérifier les cas de double tôle, prise perdue, défaut presse et interruption entre deux plis. La procédure de reprise doit identifier l’étape réellement atteinte.
Des références à examiner.
Ces références documentées servent à préparer la sélection. La charge avec l’outil, les inerties, la portée utile et les options restent à vérifier ensemble.
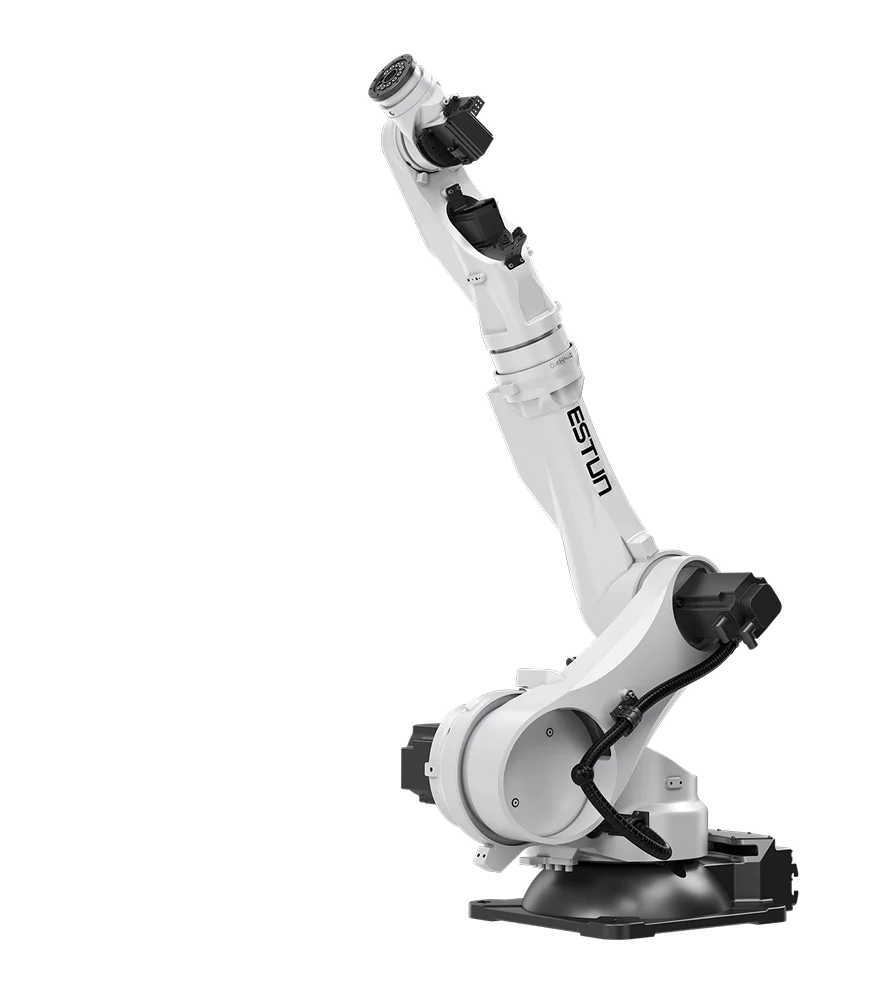 ESTUN ER45-2200-BD-CE
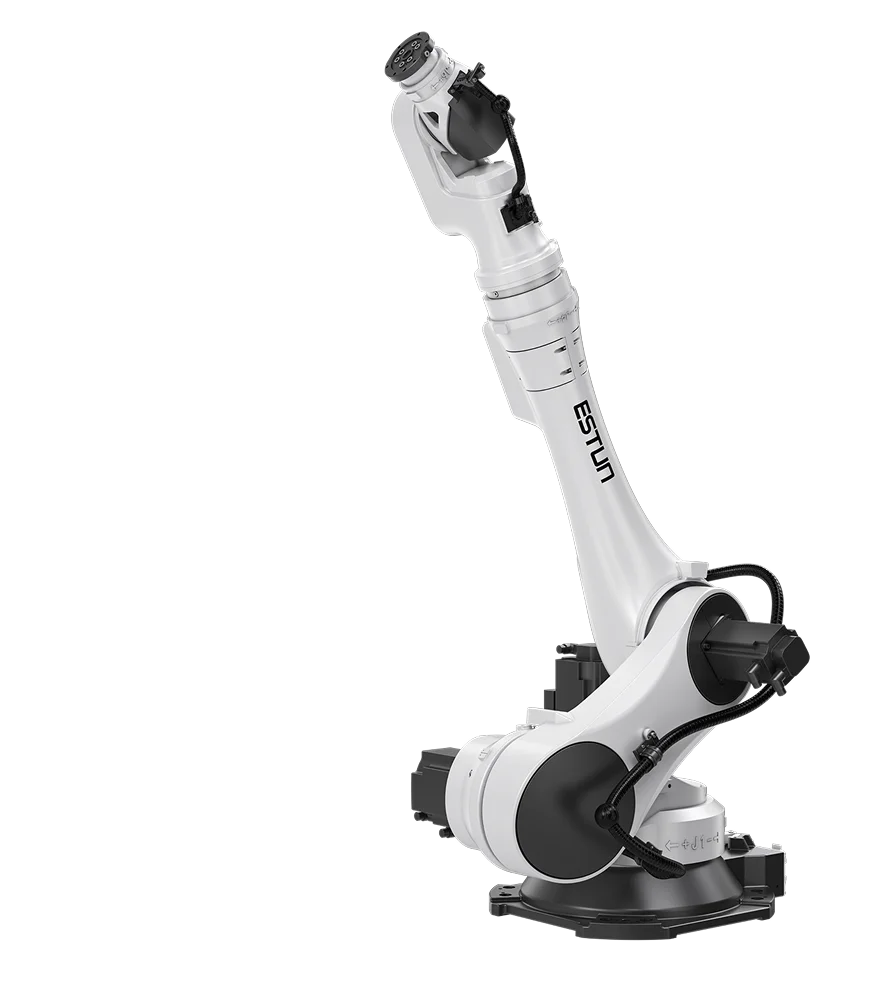 ESTUN ER80B-2565-BD-CE
Questions fréquentes
Les points à préciser.
Toutes les pièces d’une presse sont-elles robotisables ?
Non. Il faut vérifier les accès, les prises successives, les collisions et la stabilité de chaque famille de pièces.
Le changement d’outils est-il automatique ?
Ce scénario ne le suppose pas. Son automatisation éventuelle exige un équipement et un périmètre supplémentaires, à étudier avec le fournisseur de la presse.