Une famille de pièces mécano-soudées doit passer d’une séquence manuelle à une cellule à l’arc. Le travail porte autant sur le maintien des pièces et le procédé que sur la trajectoire du robot. Aucun résultat de soudure n’est présumé.
Le besoin de production
Le contexte à examiner.
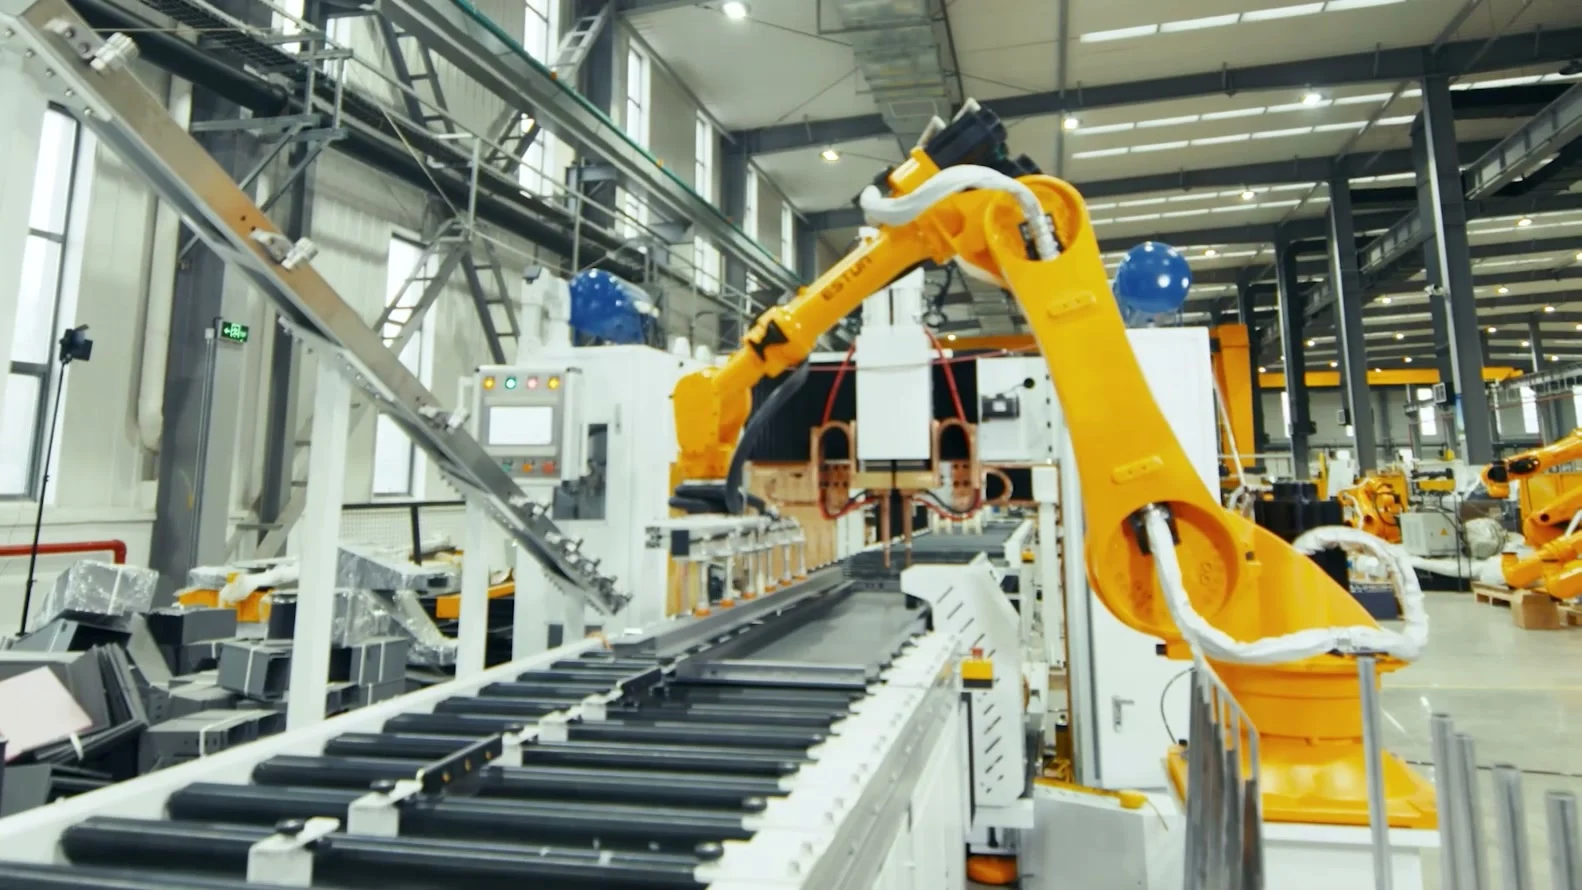
L’opérateur prépare les éléments sur un gabarit, puis la cellule exécute une séquence de cordons définie. Le scénario convient à une étude de répétabilité des assemblages, pas à une promesse sur toutes les pièces soudées. Vanguard examine les variations de jeu, les accès de torche, la déformation et les contrôles demandés avec le responsable du procédé. La scène industrielle ESTUN est illustrative ; elle ne constitue pas une référence client.
Les données à réunir.
- Remettre les plans d’assemblage, matières, épaisseurs, préparations de joints et pièces représentatives, y compris les dispersions qui apparaissent réellement en fabrication.
- Définir les cordons, les critères qualité, les contrôles, la traçabilité et le cadre de qualification éventuellement requis avec les personnes habilitées à les approuver.
- Relever les alimentations, gaz, extraction, espace disponible, flux de pièces et opérations de préparation ou finition qui resteront hors cellule.
Les composants de la cellule.
Étudier les bras de soudage ER8-1450-HW-CE ou ER8-2000-HW-CE. Leurs portées publiées sont respectivement 1 445 et 2 015 mm ; la torche doit encore atteindre chaque joint.
Associer une source de soudage compatible, la torche et ses consommables, un gabarit surveillé et, si nécessaire, un positionneur dont les capacités sont vérifiées.
Décrire les échanges robot-source : programme procédé, autorisation, amorçage, état de soudage et défaut. Prévoir le traitement des fumées, rayonnements et accès dans la conception.
La séquence de fonctionnement.
- Charger les éléments suivant des repères définis, confirmer le serrage et identifier la recette. La cellule attend les conditions prévues avant de lancer la séquence.
- Rejoindre les approches contrôlées et exécuter les cordons avec les paramètres validés en essais. Un défaut procédé appelle un état de récupération explicite.
- Terminer la séquence, positionner l’ensemble pour déchargement et enregistrer le statut utile. Les contrôles et retouches suivent la procédure convenue, sans masquer une pièce non acceptée.
Définir la réception.
- Produire les échantillons convenus, examiner les joints et mesurer les déformations selon le plan de contrôle. Conserver paramètres, références et résultats avec les observations de réception.
- Tester le défaut d’amorçage, l’absence d’un élément et la reprise d’un cycle interrompu. Vérifier ce qui exige une nouvelle inspection avant libération.
Des références à examiner.
Ces références documentées servent à préparer la sélection. La charge avec l’outil, les inerties, la portée utile et les options restent à vérifier ensemble.
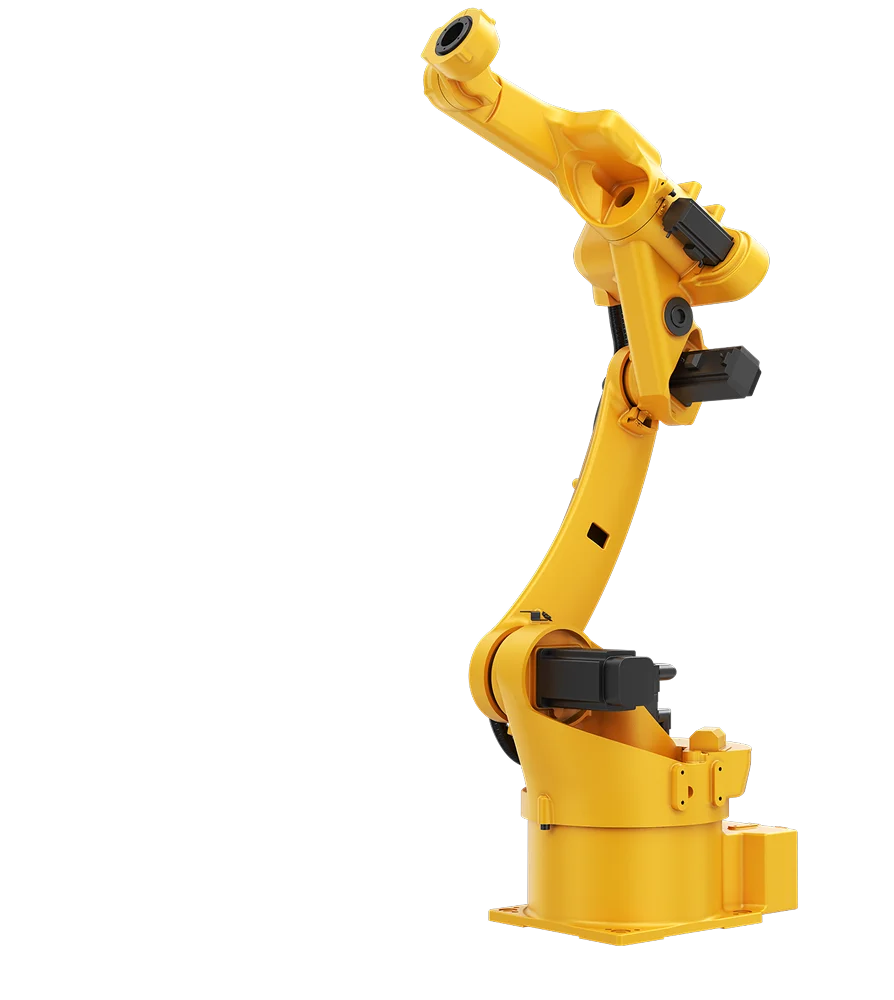 ESTUN ER8-1450-HW-CE
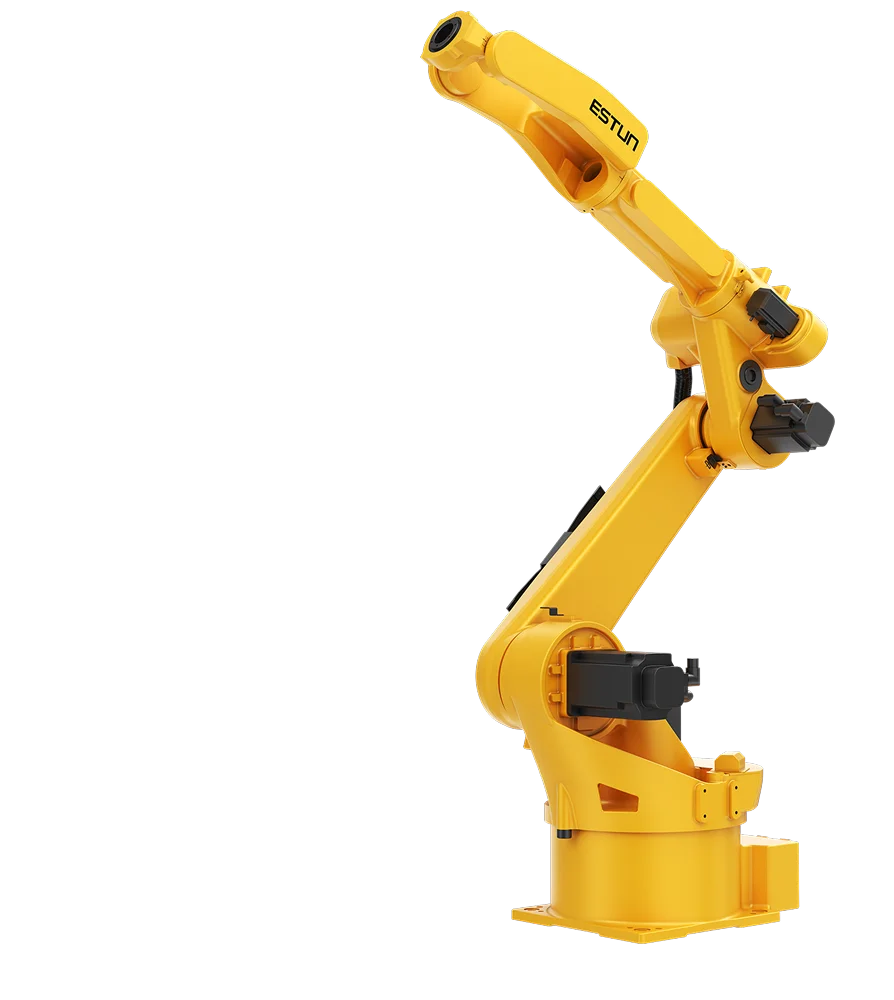 ESTUN ER8-2000-HW-CE
Questions fréquentes
Les points à préciser.
Faut-il refaire les gabarits ?
Leur aptitude doit être vérifiée. Les accès de torche, le serrage, les variations des pièces et la déformation peuvent imposer une adaptation.
La cellule assure-t-elle la qualification du soudage ?
Non. Le besoin de qualification et sa réalisation doivent être convenus avec le responsable du procédé et les intervenants compétents.